Специфика фрезерования титана и жаропрочных сплавов на станках ЧПУ
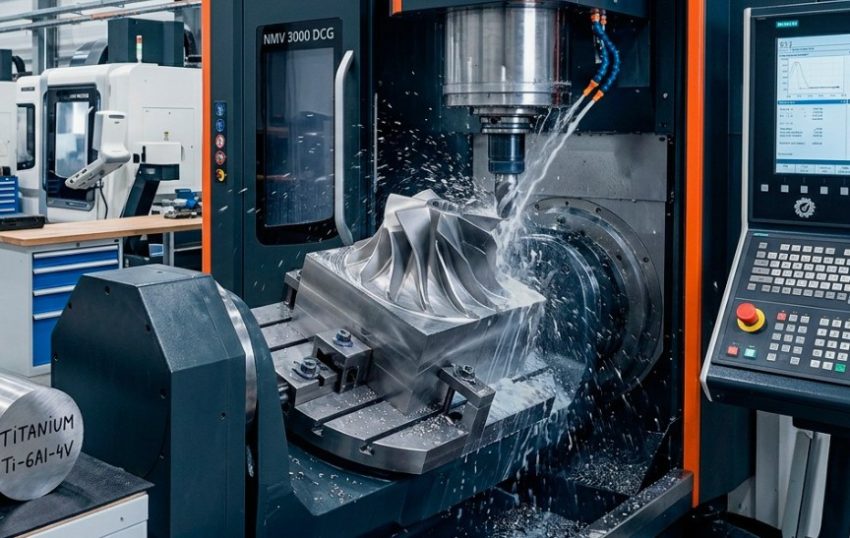
Обработка труднообрабатываемых материалов в авиакосмической и энергетической отраслях требует от станочного парка предельной жесткости и высокого крутящего момента. Современные вертикальные обрабатывающие центры проектируются с учетом экстремальных силовых нагрузок при фрезеровании титановых заготовок. Низкая теплопроводность таких сплавов вызывает мгновенный перегрев режущей кромки инструмента. На специализированном портале https://stankomach.com/ детально освещаются инженерные решения для фрезерного оборудования. Четкое соблюдение режимов резания гарантирует высокую точность получаемых деталей.
Термические режимы
Около восьмидесяти процентов тепла при фрезеровании титана уходит не в стружку, а в режущий инструмент, что требует подачи СОЖ под высоким давлением непосредственно в зону резания.
Отвод тепла остается первостепенной задачей технологической цепочки. Промышленные вертикальные обрабатывающие центры оснащаются системами подачи эмульсии через шпиндель с давлением до семидесяти бар. Это предотвращает налипание материала и разрушение твердосплавных пластин.
Динамика резания
Высокая склонность никелевых сплавов к упрочнению под нагрузкой требует непрерывной подачи инструмента без остановки движения. Прочные вертикальные обрабатывающие центры комплектуются приводами с двухступенчатыми редукторами для обеспечения максимального усилия на низких оборотах.
- Использование трохоидального фрезерования снижает радиальные нагрузки на шпиндельный узел.
- Твердосплавный инструмент со специальным нанопокрытием эффективно сопротивляется абразивному износу.
- Стабильная фиксация заготовки в оснастке полностью исключает появление микровибраций.
Жаропрочные никелевые сплавы сохраняют прочность при температурах свыше 700 градусов, поэтому обычные скоростные режимы фрезерования приводят к моментальному износу фрезы.
Многоосевые вертикальные обрабатывающие центры позволяют обрабатывать сложные лопатки турбин за единый установочный цикл. Грамотная настройка траектории движения инструмента сводит риск брака к минимуму. Выверенный технологический процесс обеспечивает долгую эксплуатацию дорогостоящей оснастки.